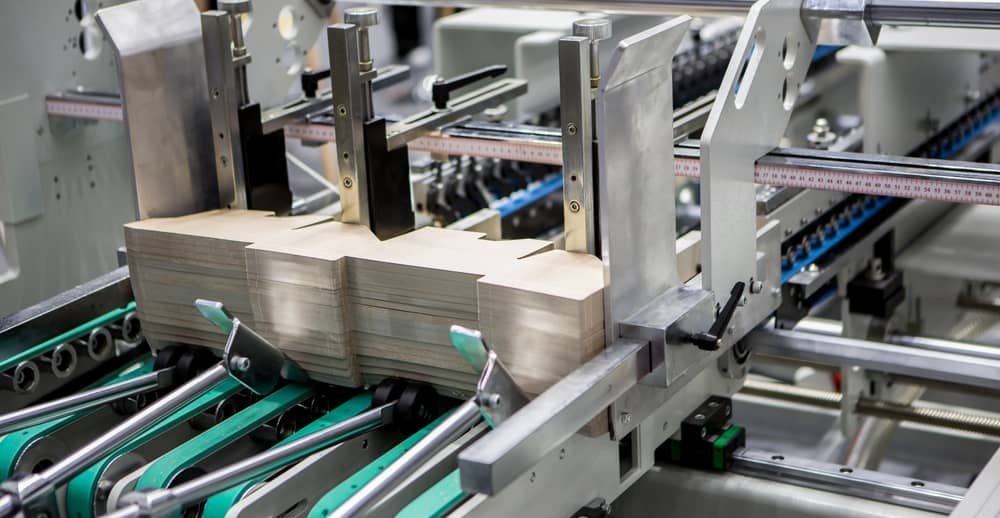

En la fabricación de cajas de cartón corrugado, pequeñas desviaciones durante el corte, ranurado, doblez o pegado pueden terminar convirtiéndose en un problema visible al momento de armar el empaque. Tapas que no coinciden, esquinas deformadas, cierres forzados o cajas que pierden estabilidad suelen indicar que existe una variación en el escuadre de las cajas.
Mantener una geometría uniforme no depende de un solo equipo. Es el resultado de una correcta alimentación del material, medidas precisas, ranuras alineadas, dobleces definidos, uniones consistentes y una adecuada calibración de la maquinaria. También intervienen las características del cartón corrugado y el control que se realiza durante cada etapa de producción.
Por esta razón, mejorar el cuadre de las cajas requiere observar la línea como un proceso completo y detectar dónde comienzan las desviaciones antes de que se conviertan en desperdicio, retrabajo o problemas de calidad.
¿Qué significa el escuadre de las cajas?
El escuadre de las cajas se refiere a la correcta relación geométrica entre sus caras, esquinas, tapas, ranuras, dobleces y uniones. Cuando una caja está bien escuadrada, conserva la forma prevista por su diseño estructural y puede armarse y cerrarse sin necesidad de forzar sus componentes.
Un buen cuadre en cajas también favorece un apilamiento más estable y una presentación uniforme entre las piezas de un mismo lote.
El diseño es el punto de partida. El código FEFCO, por ejemplo, funciona como un sistema internacional para clasificar diseños comunes de empaques de cartón corrugado y facilitar la comunicación técnica dentro de la industria (FEFCO, s. f.).
Sin embargo, incluso un diseño correctamente especificado puede presentar problemas cuando existen variaciones durante la producción.
¿Por qué las cajas pierden el cuadre durante la fabricación?
Una caja puede comenzar a desviarse desde las primeras etapas del proceso. Entre las causas habituales se encuentran la alimentación irregular de las láminas, cortes fuera de medida, ranuras desalineadas, dobleces poco definidos, suajados imprecisos o un pegado fuera de posición.
También pueden intervenir cambios de formato realizados sin una configuración adecuada, desgaste de guías, rodillos, cuchillas o troqueles y una revisión insuficiente durante el proceso.
Por eso, cuando aparecen variaciones en las medidas de cajas, conviene identificar en qué etapa comienza la desviación en lugar de corregir únicamente el defecto que se observa al final.
El cartón corrugado también influye en el escuadre
La maquinaria no es el único factor que determina la precisión dimensional. La condición de las láminas antes de entrar a producción también puede modificar su comportamiento durante el corte, doblez y armado.
Aspectos como rigidez, calibre, dirección del corrugado, curvatura, bordes dañados, almacenamiento y humedad deben revisarse antes de procesar el material.
Virginia Tech señala que el contenido de humedad del cartón corrugado tiene un efecto significativo sobre propiedades como la estabilidad dimensional, el encogimiento, la resistencia física y la imprimibilidad (Virginia Tech, s. f.).
Una lámina curvada o dimensionalmente inestable puede entrar desfasada a la línea y complicar posteriormente el escuadre en las cajas, aunque los equipos estén correctamente configurados.
Alimentación del cartón y alineación inicial
La precisión comienza desde la entrada del material. Si una lámina entra inclinada, descentrada o con una presión irregular, esa desviación puede trasladarse al ranurado, impresión, corte y doblez.
Para reducir este riesgo es conveniente revisar guías laterales, rodillos, sensores, superficies de contacto y el apilado de las láminas. También debe comprobarse que el material llegue en buenas condiciones y que la velocidad de alimentación permita mantener una entrada estable.
Una correcta alimentación del cartón corrugado ayuda a establecer una referencia uniforme para las etapas posteriores y facilita obtener cajas correctamente escuadradas.
Papel de la ranuradora de cartón en el escuadre de las cajas
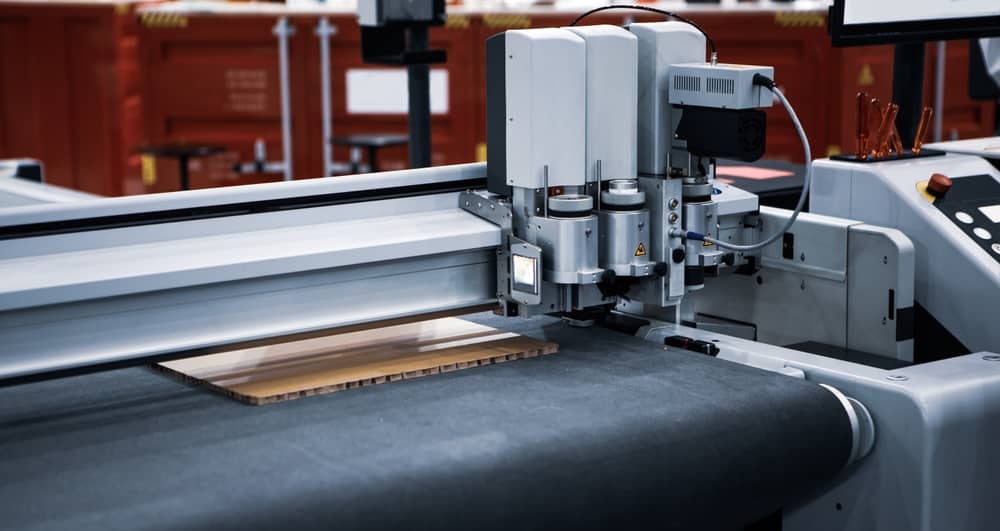
La ranuradora de cartón determina la posición de ranuras y líneas que posteriormente permitirán formar las caras y tapas del empaque.
Cuando una ranura queda desplazada, las caras pueden perder simetría y las tapas dejar de coincidir correctamente. Esto puede generar tensión durante el armado o hacer que la caja adopte una forma torcida.
Antes de iniciar un lote conviene verificar profundidad de ranura, posición de cuchillas, presión, guías y alineación. La calibración de la ranuradora para cortes precisos permite detectar desviaciones antes de procesar un volumen mayor de material.
Suajado y precisión de la geometría
En diseños con pestañas, ventanas, cortes especiales o geometrías particulares, una suajadora de cartón debe mantener precisión suficiente para reproducir correctamente la forma establecida.
Un troquel desalineado, una presión inadecuada o el desgaste de algunos componentes pueden producir bordes desplazados o piezas fuera de medida.
Por eso, el suajado debe evaluarse como parte del cuadre de las cajas, especialmente cuando la estructura depende de varios puntos de corte y doblez para realizar el armado.
Pegado y cierre final de la caja
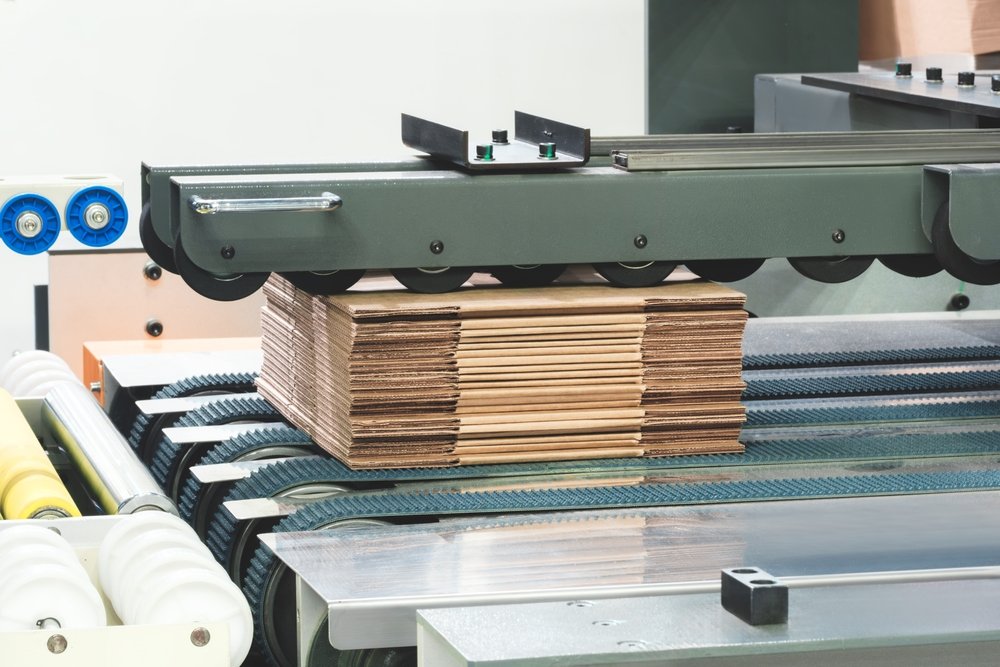
Una pegadora de cajas trabaja sobre una estructura que ya debería llegar correctamente alineada. Si las caras entran desplazadas o el adhesivo se aplica fuera de posición, la unión puede fijar permanentemente una desviación.
La presión aplicada durante el cierre también debe mantenerse uniforme. Una unión torcida puede modificar la simetría del empaque y provocar que las tapas ya no coincidan correctamente.
Por ello, cuando existe un problema de escuadre en las cajas no conviene ajustar únicamente el pegado: primero debe comprobarse que corte, ranurado y doblez estén trabajando correctamente.
Impresión, dobleces y alineación visual
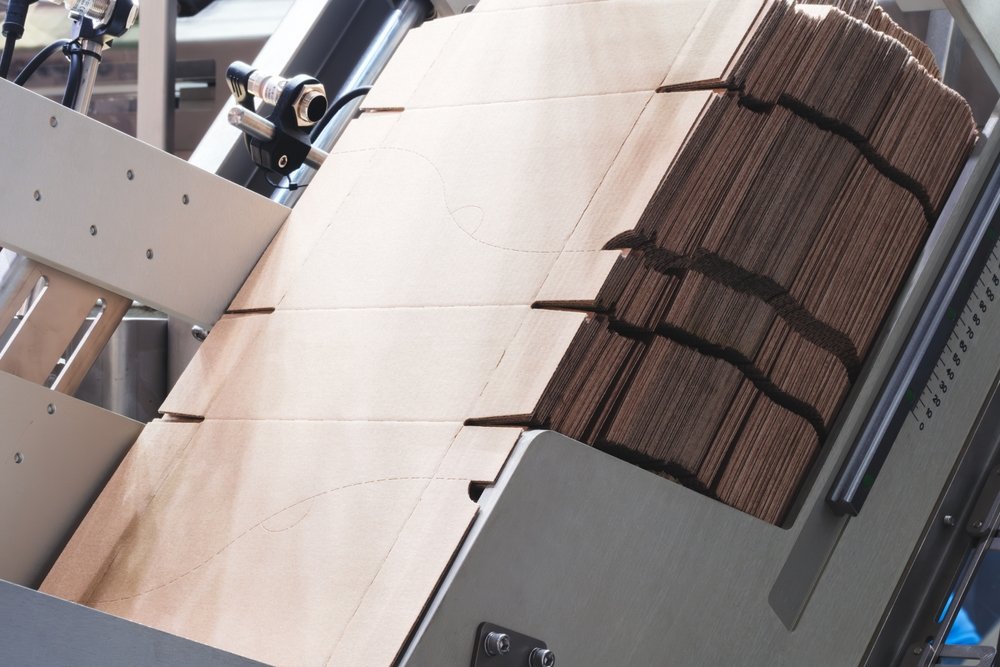
Una impresora flexográfica de cartón no determina por sí misma el cuadre estructural, pero puede hacer evidentes algunas desviaciones.
Cuando el registro de impresión deja de coincidir con dobleces, caras o tapas, puede ser una señal de desplazamiento del material o de diferencias entre el diseño estructural y la producción.
La coordinación entre diseño gráfico, ingeniería de empaque y configuración de la línea ayuda a mantener consistencia tanto visual como estructural.
Calibración de maquinaria para obtener cajas bien escuadradas
La correcta configuración de la maquinaria para cartón debe realizarse considerando el formato, el material y las características específicas del lote.
Entre los elementos que pueden requerir revisión se encuentran guías, rodillos, cuchillas, troqueles, separación entre componentes, presión, profundidad de trabajo y velocidad.
Una calibración adecuada de la maquinaria para hacer cajas de cartón permite reducir variaciones desde el inicio y facilita que cada etapa entregue material correctamente posicionado a la siguiente.
El mantenimiento también interviene directamente en esta consistencia. NIST distingue entre mantenimiento preventivo, predictivo y reactivo, y señala que estrategias preventivas y predictivas pueden contribuir a reducir tiempos de inactividad y problemas de calidad (NIST, s. f.).
Cambios de formato: un punto que requiere atención
Los cambios de formato son otro momento en el que pueden aparecer desviaciones en el escuadre de las cajas. Utilizar parámetros correspondientes a una caja anterior o comenzar el tiraje sin validar la nueva configuración puede generar diferencias entre lotes.
Documentar configuraciones, validar las medidas y producir algunas muestras antes de liberar el lote ayuda a reducir este riesgo.
Establecer procedimientos para el cambio de formato en maquinaria para cartón también permite disminuir la dependencia de ajustes realizados únicamente con base en la experiencia del operador.
¿Cómo comprobar si una caja está bien escuadrada?
El control de calidad puede realizarse mediante una combinación de medición y revisión del armado. Algunos puntos útiles son:
- coincidencia de las tapas al cerrar;
- simetría entre las caras;
- alineación de dobleces y ranuras;
- estabilidad de la caja sobre una superficie plana;
- uniformidad entre diferentes piezas del lote;
- cierre sin tensión;
- correspondencia con las especificaciones del diseño.
También es recomendable medir durante el tiraje y no únicamente al terminarlo. Los sistemas de calidad para la producción de cajas de cartón permiten establecer controles para detectar variaciones antes de que afecten un lote completo.
La OEE puede complementar este seguimiento porque analiza la efectividad del equipo a partir de tres componentes: disponibilidad, rendimiento y calidad (IBM, s. f.). De esta manera, una mayor cantidad de rechazos o retrabajos puede analizarse junto con otros indicadores de producción.
Señales de que existe un problema de cuadre en las cajas
Algunas señales pueden detectarse directamente durante el armado o la inspección:
- Las tapas no coinciden correctamente.
- La caja se observa torcida después de armarla.
- Las esquinas pierden simetría.
- El pegado queda forzado o desplazado.
- Las ranuras no coinciden con los dobleces.
- Las cajas presentan inestabilidad al apilarse.
- La impresión aparece desplazada respecto a caras o tapas.
- Existen diferencias visibles entre piezas del mismo lote.
- Los operadores deben corregir manualmente el armado.
- Aumentan el desperdicio y los retrabajos.
Estos síntomas deben utilizarse como punto de partida para revisar el proceso que los está originando.
Proceso recomendado para mejorar el escuadre de las cajas
Para trabajar de forma ordenada sobre el escuadre de las cajas, puede seguirse una secuencia de revisión:
- Revisar el diseño estructural.
- Validar medidas, calibre y tipo de cartón.
- Comprobar las condiciones de almacenamiento y del material.
- Verificar que las láminas entren alineadas.
- Limpiar guías, rodillos, sensores y superficies de contacto.
- Calibrar ranurado, suajado, impresión, doblez y pegado.
- Procesar una cantidad limitada de muestras.
- Armar las piezas y revisar tapas, esquinas y uniones.
- Ajustar presión, profundidad, velocidad o alineación cuando sea necesario.
- Medir piezas durante el tiraje.
- Registrar configuraciones por formato.
- Programar mantenimiento preventivo.
- Capacitar a los operadores para reconocer desviaciones tempranas.
Esta secuencia permite buscar la causa del problema en lugar de limitarse a corregir la caja terminada.
Causas frecuentes y acciones preventivas
Para mejorar el cuadre en cajas, conviene relacionar cada defecto con la etapa donde puede originarse:
| Causa del descuadre | Proceso afectado | Impacto en la caja | Acción preventiva |
| Cartón con humedad variable | Alimentación y doblez | Deformación o variación dimensional | Controlar almacenamiento y condición del material |
| Guías desalineadas | Alimentación | Entrada inclinada de las piezas | Recalibrar antes del lote |
| Ranuras fuera de posición | Ranurado | Tapas o caras que no coinciden | Ajustar ranuradora |
| Cortes irregulares | Suajado | Bordes o pestañas desfasadas | Revisar troqueles y presión |
| Pegado fuera de línea | Armado | Cierre torcido | Ajustar alineación y pegadora |
| Cambio de formato incorrecto | Línea completa | Diferencias entre lotes | Registrar y validar parámetros |
Errores comunes al intentar corregir el escuadre
Uno de los errores más frecuentes es modificar únicamente la última etapa donde se observa el defecto. Ajustar el pegado, por ejemplo, puede ocultar temporalmente un problema originado previamente en el ranurado.
También conviene evitar aumentar la velocidad cuando la alimentación todavía no es estable, utilizar parámetros correspondientes a otro formato, iniciar un tiraje completo sin revisar muestras o ignorar el desgaste de cuchillas, rodillos y troqueles.
Otro error es esperar a que aparezca una falla evidente para realizar mantenimiento. El enfoque reactivo puede generar paros y variaciones de calidad que podrían detectarse antes mediante revisiones programadas.
Desde una perspectiva lean, los defectos generan actividades que no agregan valor, como inspecciones adicionales, retrabajos y desperdicio de material (Lean Enterprise Institute, s. f.). Corregir el origen de las desviaciones resulta, por tanto, más eficiente que mantener operaciones adicionales para compensarlas.
¿Cómo saber si la mejora está funcionando?
Una mejora en el escuadre de las cajas debe reflejarse en la producción diaria. Menos piezas rechazadas, reducción del desperdicio de cartón, menor cantidad de correcciones manuales y cierres más uniformes son señales de un proceso más estable.
También puede observarse una menor variación entre lotes, mejor apilamiento y menos ajustes durante cada turno.
La OEE resulta útil para observar estos cambios porque integra disponibilidad, rendimiento y calidad en una misma métrica de seguimiento (IBM, s. f.). No obstante, el indicador debe complementarse con mediciones específicas de calidad y precisión dimensional.
Mayor precisión para obtener cajas mejor escuadradas
Mejorar el escuadre de las cajas implica trabajar sobre todo el proceso: desde la condición del cartón y su alimentación hasta el ranurado, suajado, doblez, impresión, pegado y control final.
Cuando cada etapa mantiene una referencia consistente, es más sencillo conseguir cajas bien escuadradas, reducir variaciones dimensionales, desperdicio y retrabajos, además de obtener empaques que se arman, cierran y apilan de manera uniforme.
Una línea de maquinaria para hacer cajas de cartón correctamente configurada, acompañada de mantenimiento preventivo, procedimientos documentados y controles durante el tiraje, permite mantener el cuadre de las cajas de manera más estable y repetible.
En Packstar, la selección y configuración adecuada de equipos para los distintos procesos de fabricación puede contribuir a mantener precisión y continuidad operativa en la producción de cajas de cartón corrugado.