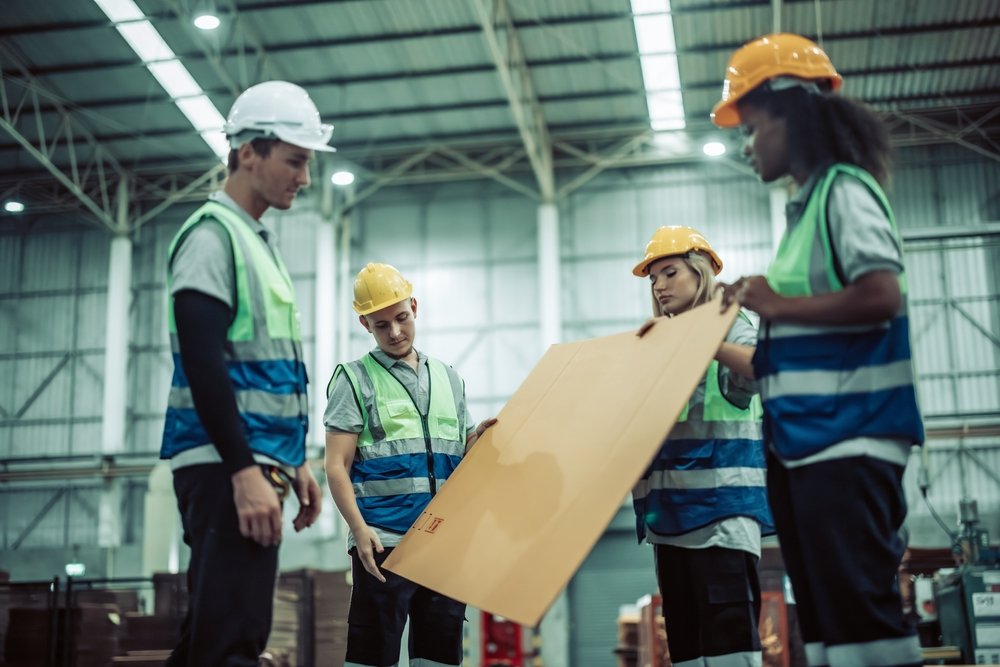

Mantener dimensiones consistentes durante la fabricación de cajas de cartón es necesario para que cada pieza pueda doblarse, pegarse, almacenarse y utilizarse conforme a las especificaciones del diseño. Una diferencia dimensional puede provocar tapas que no coinciden, paneles descuadrados, problemas de armado, dificultades de apilamiento y un incremento en el desperdicio de material.
Por ello, saber cómo evitar variaciones en medidas de cajas implica controlar toda la línea de producción y no únicamente la etapa de corte. La condición del cartón corrugado, su alimentación, la calibración de los equipos, el ranurado, suajado, pegado y los cambios de formato pueden influir en el resultado.
La estabilidad dimensional debe tratarse como parte del control del proceso, especialmente cuando se producen grandes lotes de cajas de cartón corrugado y se busca mantener una fabricación uniforme.
¿Por qué aparecen variaciones en las medidas de las cajas?
Las diferencias en las medidas de cajas de cartón no necesariamente indican una falla importante en la máquina. En muchos casos aparecen por la acumulación de pequeñas desviaciones en diferentes puntos del proceso.
Entre ellas pueden encontrarse una alimentación irregular de las láminas, guías desalineadas, presión incorrecta de rodillos, desgaste de cuchillas o troqueles, ajustes inadecuados durante un cambio de formato y variaciones en las condiciones del cartón.
Por esta razón, determinar cómo evitar variaciones en medidas de cajas requiere analizar el proceso completo. Corregir únicamente el corte puede no resolver el problema si la desviación se origina desde la alimentación o incluso desde las condiciones del material.
¿Qué significa controlar la precisión dimensional en cajas de cartón?
La precisión dimensional consiste en mantener las dimensiones especificadas de manera consistente entre las piezas producidas dentro de un mismo lote y a lo largo de diferentes producciones.
Esto permite reducir retrabajos, rechazos y desperdicio de cartón, además de facilitar las etapas posteriores de doblado y armado.
Un sistema de control de calidad también permite identificar en qué momento comienza una desviación. Medir piezas durante la producción, en lugar de esperar hasta que el lote esté terminado, facilita realizar ajustes antes de que el problema se extienda a una mayor cantidad de producto.
Influencia del cartón corrugado en las variaciones de medida
Antes de modificar los ajustes de una máquina es conveniente revisar el material. El tipo de cartón, calibre, rigidez, curvatura, condición de los bordes y forma de almacenamiento pueden modificar su comportamiento durante la producción.
La humedad merece especial atención. Las pruebas de contenido de humedad realizadas sobre cartón corrugado permiten conocer la cantidad de humedad presente en el material, un factor que puede influir en propiedades como la imprimibilidad, el encogimiento, la estabilidad dimensional y la resistencia física (Virginia Tech, s. f.).
Por esta razón, parte de cómo evitar variaciones en medidas de cajas consiste en mantener condiciones adecuadas de almacenamiento y revisar el estado de las láminas antes de introducirlas a producción.
Un material curvado, dañado o con condiciones irregulares puede comportarse de manera distinta al pasar por rodillos, guías y mecanismos de alimentación, incluso cuando la configuración de la máquina no ha cambiado.
Cómo la alimentación del cartón afecta las medidas finales
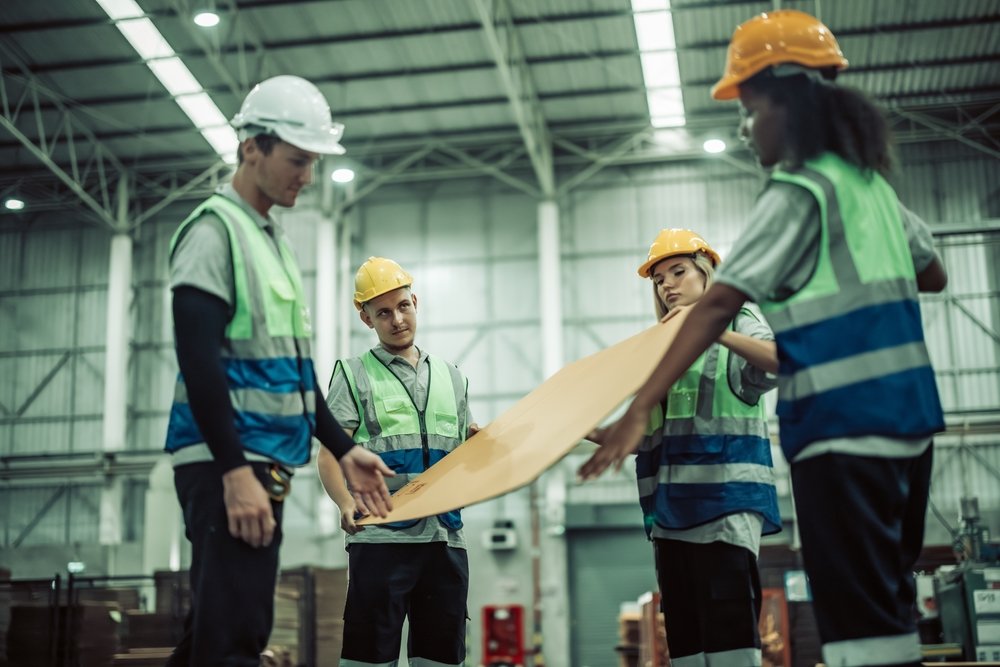
La alimentación del cartón corrugado determina la posición desde la que cada lámina entra a las siguientes etapas de fabricación. Si una pieza entra inclinada, se desliza o queda mal posicionada, la desviación puede trasladarse al corte, ranurado, suajado o impresión.
Por eso conviene revisar periódicamente guías, rodillos, sensores, presión, limpieza y condiciones de entrada del material.
También es recomendable observar si aparecen diferencias entre las primeras piezas del lote. Cuando existen problemas recurrentes en esta etapa, revisar cómo mejorar la alimentación del cartón corrugado ayuda a identificar ajustes que pueden favorecer una entrada más estable del material.
Calibración de maquinaria para evitar variaciones
La calibración de maquinaria debe realizarse antes de iniciar un lote y después de los ajustes que puedan modificar las condiciones del proceso.
Saber cómo evitar variaciones en medidas de cajas requiere verificar elementos como guías, cuchillas, rodillos, presión, separación, alineación y velocidad de operación de acuerdo con el material y el formato que se va a fabricar.
La maquinaria para cartón debe configurarse considerando las características de cada trabajo. Utilizar automáticamente los parámetros de una producción anterior puede generar desviaciones cuando cambia el tipo de cartón o el diseño estructural.
Las pruebas iniciales permiten comprobar los ajustes antes de iniciar el tiraje completo.
Papel de la ranuradora de cartón en la precisión de medidas
La ranuradora de cartón tiene una participación directa en la posición de las ranuras y, por lo tanto, en la forma en que posteriormente se doblará la caja.
Una configuración incorrecta puede provocar ranuras desplazadas, dobleces irregulares, paneles con dimensiones distintas o tapas que no coinciden correctamente.
Es conveniente revisar la profundidad de trabajo, presión, posición de las guías y alineación antes del lote. También puede resultar útil establecer un procedimiento de calibración de ranuradora para cortes precisos para reducir ajustes improvisados durante la producción.
Papel de la suajadora de cartón en cortes precisos
Una suajadora de cartón interviene directamente en la definición de cortes y formas específicas del empaque.
Un troquel desgastado, una presión incorrecta o una alineación deficiente pueden ocasionar cortes irregulares y diferencias entre piezas. Por ello, determinar cómo evitar variaciones en medidas de cajas también requiere revisar periódicamente el estado de los elementos utilizados durante el suajado.
La inspección de las primeras piezas ayuda a confirmar que el diseño obtenido corresponde con las especificaciones antes de continuar con todo el lote.
Papel de la pegadora de cajas en el armado final
Aunque las dimensiones de una pieza hayan sido correctas después del corte, un pegado desalineado puede modificar la geometría final de la caja.
Una pegadora de cajas correctamente ajustada ayuda a mantener alineados los paneles durante el cierre. Cuando el pegado queda desplazado o forzado pueden aparecer cajas descuadradas o diferencias perceptibles durante el armado.
Por ello, el control dimensional no debe terminar después del ranurado o suajado; también debe verificarse sobre la caja terminada.
Impresión flexográfica como referencia visual de alineación
Una impresora flexográfica de cartón no determina por sí misma las dimensiones estructurales de la caja, pero la impresión puede funcionar como una referencia visual para detectar desviaciones.
Cuando gráficos, registros o elementos impresos dejan de coincidir con dobleces, cortes o caras determinadas del empaque, puede ser necesario revisar la alineación del proceso.
De esta manera, la inspección visual complementa las mediciones físicas dentro del sistema de calidad.
Cambios de formato y variaciones de medida
Los cambios de formato son otro punto en el que pueden introducirse desviaciones.
Utilizar parámetros correspondientes a un trabajo anterior, omitir verificaciones o depender exclusivamente de la memoria del operador puede generar diferencias entre lotes.
Documentar las configuraciones permite establecer referencias para futuras producciones. Registrar ajustes, material utilizado y resultados obtenidos facilita detectar cambios y reducir la variabilidad.
Contar con un procedimiento para el cambio de formato en maquinaria para cartón también ayuda a estandarizar esta etapa.
Señales de que existen variaciones dimensionales
Algunas señales que pueden indicar problemas de precisión son:
- Las tapas no cierran al mismo nivel.
- Las cajas se deforman durante el armado.
- Existen diferencias visibles entre piezas del mismo lote.
- Las ranuras no coinciden con las líneas de doblez.
- El pegado queda forzado o desfasado.
- El diseño impreso no coincide con las caras finales.
- Aumenta el desperdicio de cartón.
- Los operadores realizan ajustes manuales constantemente.
- Los clientes reportan dificultades durante el armado.
- Las cajas presentan problemas para apilarse o almacenarse.
Estas señales deben analizarse en conjunto para identificar en qué etapa se origina la desviación.
Proceso recomendado para evitar variaciones en medidas de cajas
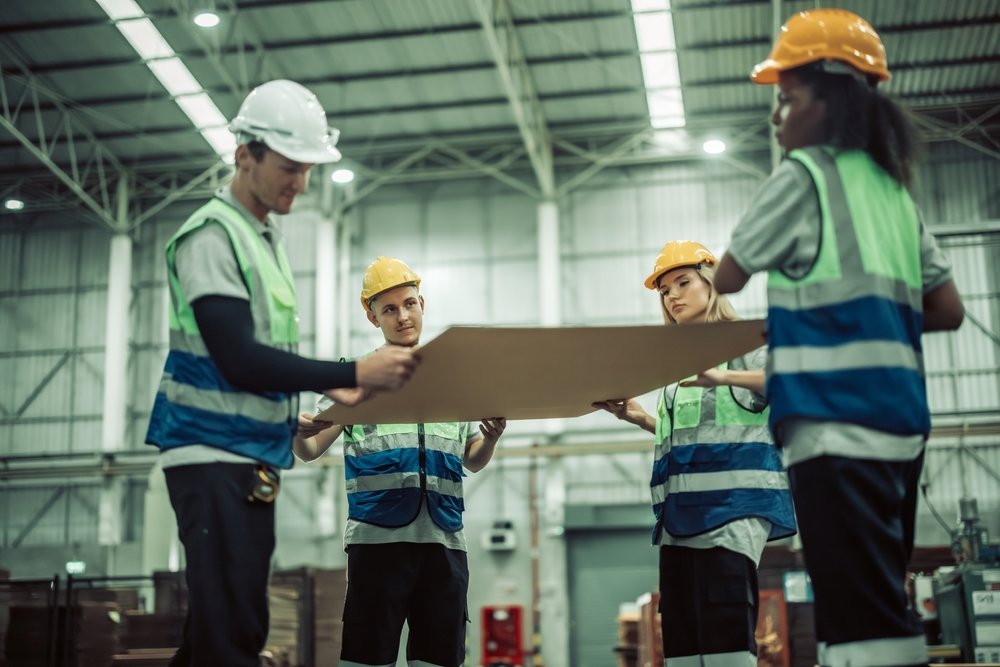
Para establecer cómo evitar variaciones en medidas de cajas de manera sistemática, puede utilizarse el siguiente procedimiento:
- Revisar las especificaciones del diseño estructural.
- Validar el tipo, calibre y condición del cartón corrugado.
- Controlar las condiciones de almacenamiento del material.
- Limpiar guías, rodillos, sensores y zonas de alimentación.
- Calibrar la maquinaria antes de iniciar el lote.
- Ajustar presión, profundidad, velocidad y alineación según el proceso.
- Realizar pruebas con pocas piezas antes del tiraje completo.
- Medir las piezas iniciales y compararlas contra las especificaciones.
- Revisar ranurado, suajado, pegado e impresión como un proceso integrado.
- Registrar las configuraciones utilizadas para cada formato.
- Monitorear posibles variaciones durante la producción.
- Implementar un programa de mantenimiento preventivo.
- Capacitar a los operadores para detectar desviaciones oportunamente.
Establecer sistemas de calidad para la producción de cajas de cartón permite integrar estas verificaciones dentro de procedimientos repetibles.
Causas frecuentes y acciones preventivas
Comprender cómo evitar variaciones en medidas de cajas también requiere relacionar cada desviación con el proceso que puede originarla.
| Causa de variación | Proceso afectado | Impacto en la caja | Acción preventiva |
| Cartón con humedad variable | Alimentación y corte | Cambios dimensionales o deformación | Controlar almacenamiento y condición del material |
| Guías desalineadas | Alimentación | Piezas descuadradas | Recalibrar antes del lote |
| Ranurado fuera de posición | Doblado | Caja deformada | Ajustar ranuradora |
| Troquel desgastado | Suajado | Cortes irregulares | Revisar componentes |
| Pegado desfasado | Armado | Cierre forzado | Ajustar pegadora |
| Cambio de formato mal documentado | Línea completa | Diferencias entre lotes | Registrar parámetros |
La tabla también muestra por qué resulta poco efectivo corregir únicamente la última etapa donde se detecta el defecto. El origen puede encontrarse varios procesos antes.
Errores comunes al intentar corregir variaciones de medida
Uno de los errores más frecuentes consiste en modificar inmediatamente el corte sin revisar previamente el material y su alimentación.
También pueden aparecer problemas al utilizar la misma configuración para diferentes tipos de cartón, aumentar la velocidad antes de validar la estabilidad del proceso o iniciar un lote completo sin medir las primeras piezas.
Otros errores incluyen ignorar el desgaste de cuchillas, troqueles, rodillos y guías; no documentar los parámetros utilizados durante los cambios de formato; depender exclusivamente de la experiencia de un operador o realizar mantenimiento únicamente cuando aparece una falla.
El mantenimiento tiene una relación directa con la estabilidad de los procesos. NIST señala que una mayor dependencia del mantenimiento reactivo está asociada con más tiempo de inactividad y defectos, mientras que las estrategias preventivas y predictivas pueden contribuir a mejorar la confiabilidad y calidad de las operaciones de manufactura (Thomas & Weiss, 2020).
Cómo medir si las variaciones están disminuyendo
La mejora debe poder observarse en los registros de producción. Algunos indicadores útiles son la cantidad de piezas rechazadas, retrabajos, desperdicio de cartón, ajustes realizados durante cada turno, reportes de calidad y consistencia obtenida entre distintos formatos.
También pueden registrarse incidencias internas y devoluciones relacionadas específicamente con problemas dimensionales.
Dentro de una evaluación más amplia de la eficiencia de producción, la OEE permite observar el desempeño de los equipos considerando tres factores: disponibilidad, rendimiento y calidad. Dentro de este último se contemplan productos sin defectos frente a rechazos y retrabajos (IBM, s. f.).
Relacionar los indicadores dimensionales con métricas de producción permite comprobar si los ajustes realmente están generando mejoras sostenidas y no únicamente corrigiendo un lote específico.
Precisión dimensional para una fabricación más estable
Entender cómo evitar variaciones en medidas de cajas significa controlar material, alimentación, calibración, corte, ranurado, suajado, pegado, impresión, cambios de formato y mantenimiento como partes de un mismo proceso.
Una producción dimensionalmente estable reduce correcciones, retrabajos y desperdicio, al mismo tiempo que facilita el armado y mejora la consistencia de las cajas terminadas.
Para fabricantes que buscan optimizar su fabricación de cajas de cartón, en Packstar ofrecemos maquinaria para hacer cajas de cartón y equipos especializados para distintas etapas del proceso. Elegir la maquinaria adecuada y acompañarla de procedimientos de calibración, mantenimiento y control de calidad permite construir una operación más estable y orientada a la precisión.


