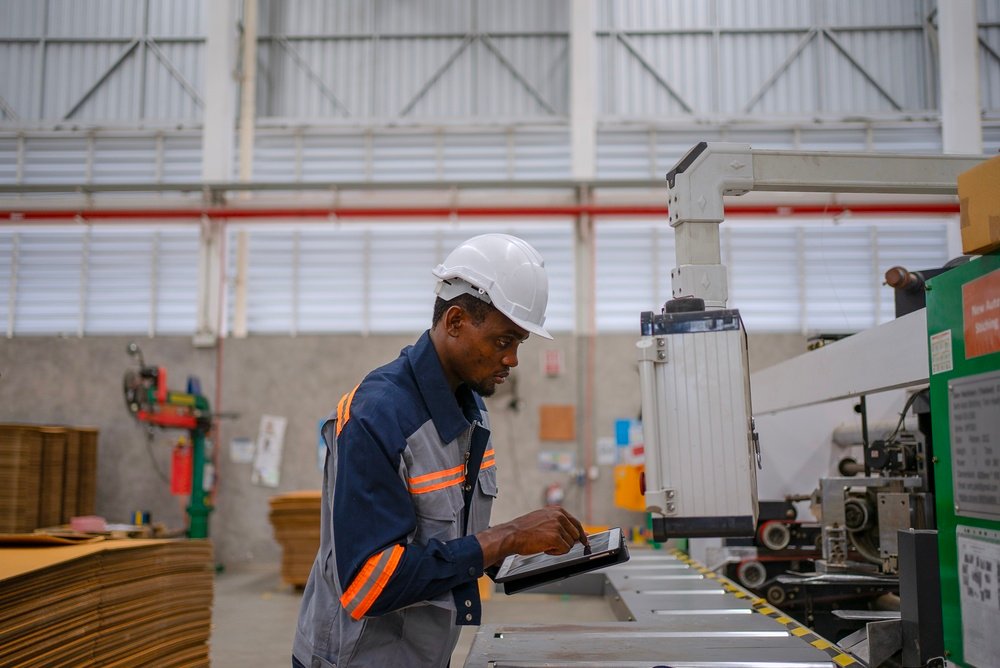

En una planta cartonera, producir más piezas por minuto no necesariamente significa producir mejor. Una línea puede trabajar a un ritmo elevado y, al mismo tiempo, generar más desperdicio de cartón, ajustes constantes, piezas rechazadas o paros que terminan reduciendo su productividad real.
Por eso, determinar la velocidad ideal para producir cajas requiere observar el proceso completo. El objetivo es encontrar un ritmo que permita mantener una producción continua y aprovechar la capacidad de los equipos sin comprometer la precisión del ranurado, el suajado, la impresión, el pegado o el armado.
Variables como el tipo de cartón corrugado, las dimensiones de la caja, el diseño, la alimentación del material, la calibración de la maquinaria y la experiencia del operador pueden modificar el ritmo que una línea puede sostener de manera estable.
¿Qué significa encontrar la velocidad ideal para producir cajas?
La velocidad ideal para producir cajas es aquella en la que una línea mantiene un flujo constante y obtiene piezas dentro de las especificaciones establecidas, con un nivel controlado de desperdicio, rechazos y paros.
No existe una velocidad universal que funcione para todos los formatos. Una caja regular de dimensiones recurrentes puede comportarse de forma distinta a una pieza suajada, un empaque impreso o una caja fabricada con otra configuración de cartón corrugado.
Por ello, la velocidad debe establecerse de acuerdo con el producto que se está fabricando y con las condiciones reales de la línea.
Esto también implica diferenciar entre capacidad de producción nominal y capacidad efectiva. La primera indica lo que un equipo puede alcanzar bajo determinadas condiciones; la segunda refleja lo que realmente puede sostener durante la operación considerando ajustes, cambios de formato, mantenimiento, paros y calidad.
La velocidad máxima no siempre es la mejor velocidad de producción
Llevar una máquina constantemente al límite puede provocar que pequeñas desviaciones se conviertan en problemas recurrentes. Una alimentación irregular puede terminar en atascos; una variación de registro puede generar impresiones fuera de posición; y un ajuste incorrecto puede afectar el ranurado, corte o pegado.
Una manera más completa de evaluar el desempeño es mediante la OEE (Overall Equipment Effectiveness), indicador que considera tres componentes: disponibilidad, rendimiento y calidad (IBM, s. f.).
Esto significa que aumentar la velocidad de línea solamente mejora el rendimiento cuando los otros componentes se mantienen estables. Si producir más rápido genera paros adicionales o aumenta las piezas defectuosas, la mejora aparente puede no representar una mayor eficiencia de producción.
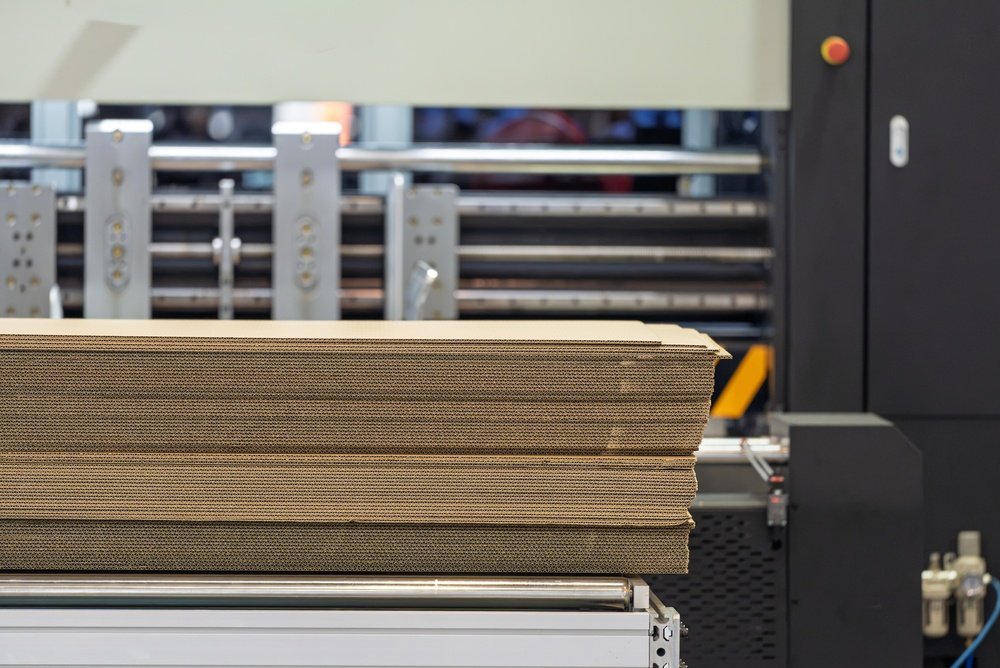
Factores que determinan la velocidad de una línea cartonera
Encontrar la velocidad ideal para producir cajas requiere revisar distintas variables que interactúan durante la fabricación.
Tipo de cartón. Las características del material influyen en su alimentación, corte, doblez y comportamiento durante el proceso.
Diseño y dimensiones de la caja. Los formatos pequeños, grandes, regulares, troquelados o personalizados pueden necesitar configuraciones diferentes.
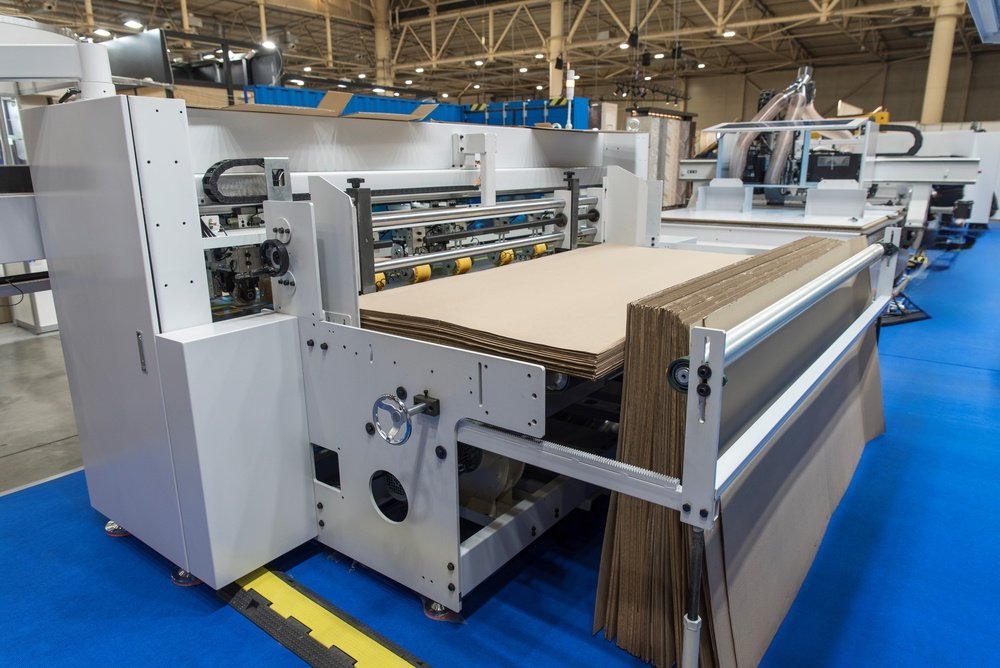
Alimentación del material. Una entrada irregular de las láminas puede limitar todo el proceso posterior. Por eso conviene revisar cómo mejorar la alimentación del cartón corrugado antes de buscar incrementos de velocidad.
Precisión del proceso. Ranurado, suajado, impresión y pegado deben conservar estabilidad conforme aumenta el ritmo de trabajo.
Estado de los equipos. Desgaste, suciedad, componentes desajustados o mantenimiento pendiente pueden reducir la capacidad real.
Operadores y automatización. La capacitación y el nivel de automatización influyen en la repetibilidad de ajustes, supervisión y respuesta ante desviaciones.
Cambios de formato. Una operación con tirajes distintos durante el turno debe considerar también el tiempo necesario para preparar cada configuración.
Cómo calcular una velocidad realista de producción
Para establecer una velocidad ideal para producir cajas, la ficha técnica de la máquina puede servir como referencia, pero no debería ser el único dato utilizado.
Es recomendable registrar por turno:
- piezas producidas;
- piezas aceptadas;
- piezas rechazadas;
- tiempo efectivo de producción;
- paros y microparos;
- tiempo utilizado en ajustes;
- cambios de formato;
- desperdicio generado;
- limpieza y mantenimiento;
- retrabajos.
Estos datos permiten conocer la producción útil y detectar dónde se pierde capacidad.
Por ejemplo, si aumentar el ritmo provoca interrupciones frecuentes, el resultado por turno puede ser menor que el obtenido trabajando a una velocidad ligeramente inferior pero estable. Analizar cómo reducir tiempos muertos en producción de cajas ayuda precisamente a identificar este tipo de pérdidas.
Velocidad, calidad y desperdicio deben analizarse juntos
Una línea no es más eficiente solamente porque genera más piezas en menos tiempo. Las cajas deben cumplir con las dimensiones, cortes, dobleces, impresión y pegado requeridos.
El Lean Enterprise Institute identifica la espera, la corrección, el retrabajo y el scrap entre los desperdicios que pueden restar valor a una operación (Lean Enterprise Institute, s. f.).
En la fabricación de cajas de cartón, esto obliga a observar qué sucede después de incrementar la velocidad. Si aparecen más piezas fuera de medida, cajas descuadradas o material que debe desecharse, el aumento de producción pierde parte de su beneficio.
La mejor referencia es la cantidad de cajas buenas obtenidas de manera consistente, no únicamente el número de piezas que pasan por la máquina.
El papel de la maquinaria para cartón en una producción estable
Al evaluar maquinaria para cartón, la velocidad debe analizarse junto con estabilidad, facilidad de ajuste, mantenimiento, soporte y capacidad para conservar la calidad durante la producción.
Lo mismo sucede al seleccionar maquinaria para hacer cajas de cartón: el equipo debe responder al tipo de producto, volumen, procesos requeridos y variedad de formatos de cada operación.
Una máquina capaz de sostener un ritmo estable durante el turno puede aportar más valor que otra utilizada constantemente cerca de su límite pero con interrupciones recurrentes.
Velocidad en una ranuradora de cartón
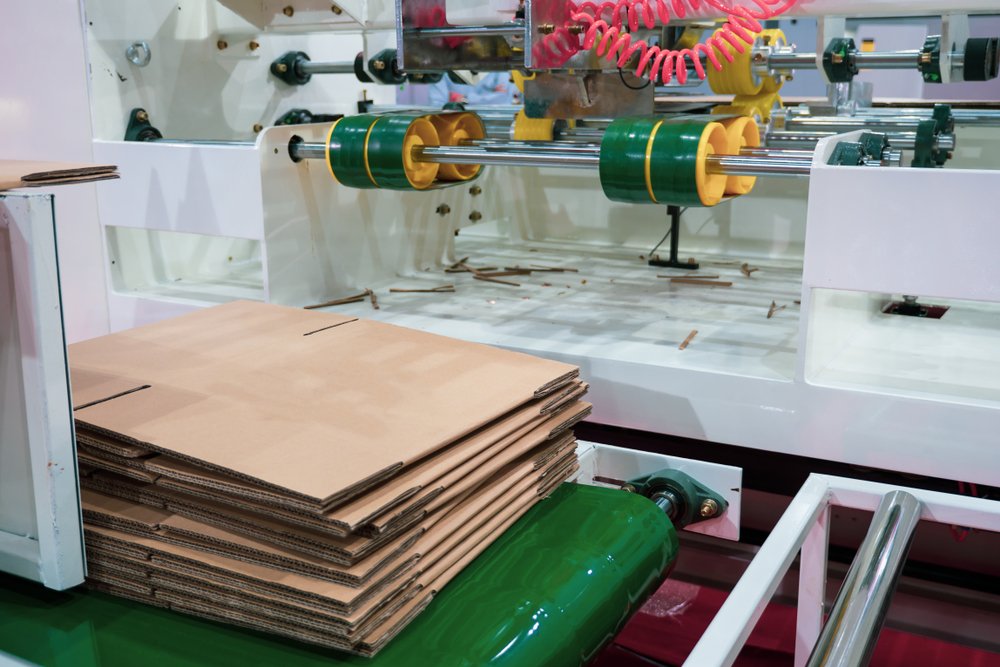
Una ranuradora de cartón crea las ranuras que permiten formar los puntos de flexión necesarios para doblar y estructurar las cajas. Por ello, la precisión de este proceso repercute directamente en el armado posterior.
Cuando se incrementa la velocidad, es necesario comprobar que las ranuras permanezcan en la posición correspondiente y que las piezas mantengan medidas consistentes.
Si comienzan a aparecer desplazamientos, diferencias entre piezas o dificultades durante el armado, conviene revisar alimentación, guías, calibración y ritmo de trabajo antes de continuar aumentando la producción.
Velocidad y precisión en una suajadora de cartón
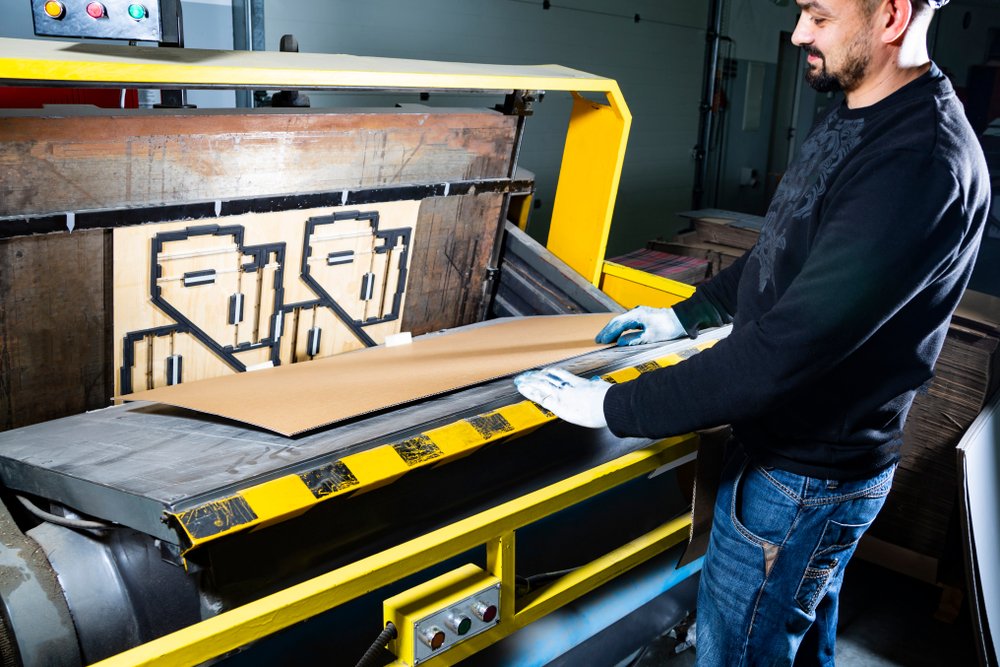
En una suajadora de cartón, el equilibrio se encuentra entre mantener un ritmo productivo y obtener cortes consistentes.
El estado del troquel, la presión, el material utilizado y la alimentación influyen en el resultado. Una velocidad adecuada debe permitir obtener piezas limpias y repetibles sin elevar innecesariamente el desperdicio de cartón.
Por ello, cualquier cambio en el ritmo debe acompañarse de una revisión de las primeras piezas y de controles periódicos durante el tiraje.
Velocidad en una impresora flexográfica de cartón
En una impresora flexográfica de cartón, producir más rápido solo resulta conveniente cuando se mantiene el registro y la calidad visual requerida.
Conforme cambia la velocidad deben vigilarse la posición del diseño, la definición de la impresión y la consistencia entre piezas. Cuando aparecen desviaciones, seguir acelerando puede traducirse directamente en producto rechazado.
La velocidad ideal para producir cajas impresas es, por tanto, aquella que permite mantener tanto el ritmo como la calidad gráfica especificada.
Velocidad en una pegadora de cajas
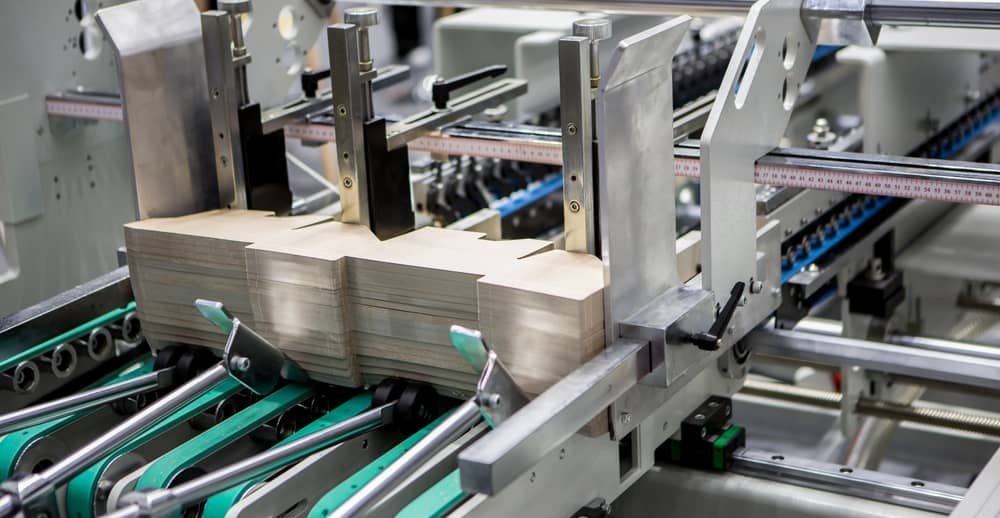
Una pegadora de cajas debe mantener sincronizados alimentación, doblado, aplicación de adhesivo y presión.
En este punto del proceso, pequeñas desviaciones pueden hacerse visibles en el producto terminado. Cierres irregulares, uniones débiles o cajas fuera de escuadre pueden indicar que algún parámetro necesita corregirse.
La pegadora dobladora automática de Packstar, por ejemplo, trabaja con alimentación automática mediante bandas de arrastre y succión, velocidad variable, unidad de pegamento y rodillos de presión ajustables. Esto permite adaptar el proceso a diferentes condiciones de producción, en lugar de trabajar con un único ritmo fijo.
Cada cambio de formato puede necesitar una velocidad diferente
Una configuración que funciona correctamente para determinado producto no necesariamente será adecuada para el siguiente.
Cambiar dimensiones, diseño, cartón, impresión o tipo de caja modifica las condiciones del proceso. Por eso conviene documentar parámetros por producto y realizar pruebas después de cada cambio de formato en maquinaria para cartón.
Registrar estas configuraciones también reduce la dependencia de ajustes realizados únicamente por experiencia y facilita que distintos operadores reproduzcan condiciones previamente validadas.
Señales de que la línea está trabajando demasiado rápido
El comportamiento del proceso suele mostrar cuándo la velocidad está superando un punto estable. Algunas señales son:
- aumentan los atascos;
- aparecen variaciones en las medidas;
- ranuras o cortes comienzan a desplazarse;
- la impresión pierde registro o definición;
- el pegado se vuelve irregular;
- aparecen cajas descuadradas;
- aumenta el desperdicio;
- los operadores realizan correcciones constantes;
- crecen las piezas rechazadas por turno;
- el mantenimiento correctivo se vuelve más frecuente.
Cuando varias de estas situaciones aparecen después de incrementar la velocidad, conviene revisar el proceso antes de intentar producir todavía más rápido.
¿Cuándo podría aumentarse la velocidad?
También existen señales de que una línea tiene margen para incrementar gradualmente su ritmo:
- la alimentación permanece estable;
- las piezas mantienen medidas consistentes;
- los rechazos permanecen controlados;
- no aparecen microparos frecuentes;
- los operadores no necesitan intervenir continuamente;
- la calidad se conserva durante el turno;
- las configuraciones están documentadas;
- existe mantenimiento preventivo;
- la salida de producto es uniforme;
- disponibilidad, rendimiento y calidad permanecen estables.
Los incrementos deberían hacerse de forma progresiva, validando nuevamente el producto después de cada ajuste.
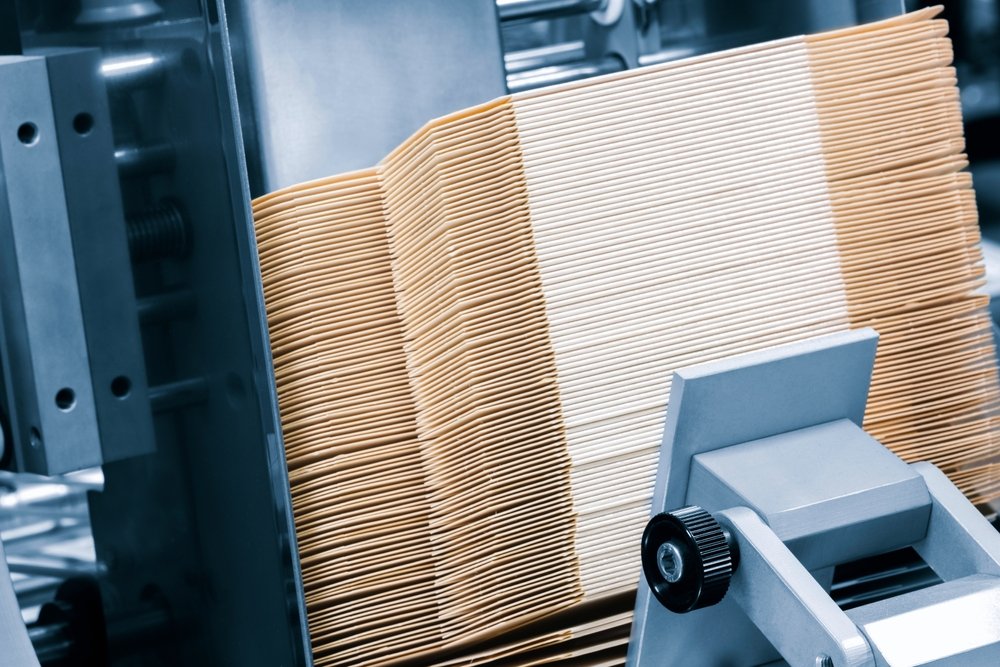
Proceso para definir la velocidad ideal para producir cajas
Una metodología práctica puede seguir estos pasos:
- Identificar el tipo de caja y cartón.
- Revisar las especificaciones del formato.
- Medir la velocidad actual.
- Registrar piezas aceptadas y rechazadas.
- Medir tiempos muertos, microparos y ajustes.
- Registrar desperdicio por lote.
- Revisar alimentación, ranurado, suajado, impresión y pegado.
- Realizar pequeños incrementos de velocidad.
- Validar la calidad después de cada cambio.
- Documentar los parámetros que funcionan para cada formato.
- Capacitar a los operadores para reconocer desviaciones.
- Mantener una rutina de mantenimiento preventivo.
- Revisar periódicamente los resultados obtenidos.
Este procedimiento permite definir la velocidad ideal para producir cajas con base en evidencia de planta y no únicamente en una cifra nominal.
Qué revisar antes de aumentar la velocidad
| Factor de velocidad | Qué revisar | Riesgo si se ignora | Acción recomendada |
| Alimentación | Alineación y avance del cartón | Atascos o piezas desfasadas | Revisar guías, presión y alimentación |
| Ranurado | Posición y consistencia | Problemas de doblez y armado | Verificar calibración |
| Suajado | Limpieza y repetibilidad del corte | Desperdicio y piezas rechazadas | Revisar troquel y presión |
| Impresión | Registro y definición | Producto fuera de especificación | Ajustar condiciones de impresión |
| Pegado | Alineación, adhesivo y presión | Uniones deficientes | Revisar aplicación y ajuste |
| Formato | Configuración correspondiente al producto | Pérdida de tiempo y variaciones | Documentar parámetros |
| Mantenimiento | Condición de componentes | Paros inesperados | Aplicar mantenimiento preventivo |
La velocidad ideal para producir cajas aparece cuando estos elementos permanecen dentro de parámetros aceptables mientras la línea sostiene el ritmo requerido.
Errores que pueden distorsionar la capacidad real de producción
Uno de los errores más comunes es tomar la velocidad máxima del equipo como objetivo permanente. También pueden distorsionar el análisis no registrar rechazos, ignorar microparos, mezclar información de diferentes máquinas o comparar productos con características distintas.
Otro problema frecuente es incrementar el ritmo sin validar la calidad después del cambio.
La capacidad debe analizarse por equipo, formato y condiciones reales de trabajo. Si una línea produce mucho durante periodos cortos, pero requiere constantes interrupciones para corregir desviaciones, esa velocidad difícilmente representa su punto operativo más conveniente.
Cómo saber si la velocidad elegida realmente funciona
La validación debe realizarse con indicadores que representen el resultado final del proceso.
Entre ellos pueden utilizarse las piezas buenas por turno, desperdicio generado, estabilidad dimensional, cantidad de retrabajos, frecuencia de paros, consistencia de impresión y calidad del pegado.
La OEE resulta útil porque relaciona disponibilidad, rendimiento y calidad. IBM señala que el componente de rendimiento contempla factores como velocidad, paradas menores y tiempos de inactividad, mientras que calidad considera producto bueno, rechazos y retrabajos (IBM, s. f.).
El mantenimiento también forma parte de esta estabilidad. NIST distingue entre mantenimiento reactivo, preventivo y predictivo, y señala que depender menos de intervenciones reactivas y más de estrategias preventivas o predictivas se relaciona con menores interrupciones y una producción más confiable (NIST, s. f.).
Por eso, una rutina de mantenimiento para evitar paros en maquinaria de cartón debe considerarse parte de la estrategia de productividad y no una actividad aislada.
Producir más rápido sin perder estabilidad
Encontrar la velocidad ideal para producir cajas significa buscar el mejor equilibrio entre capacidad, continuidad y calidad. El objetivo no es llevar cada máquina permanentemente a su límite, sino obtener la mayor cantidad posible de producto aceptado con un proceso estable y repetible.
Cuando alimentación, ranurado, suajado, impresión y pegado trabajan de manera coordinada, es posible incrementar la productividad sin convertir la velocidad en una fuente adicional de desperdicio y paros.
La elección correcta de maquinaria para cartón, junto con una buena calibración, mantenimiento y seguimiento de indicadores, ayuda a construir líneas más consistentes. En Packstar contamos con equipos especializados para diferentes etapas de la fabricación de cajas de cartón, lo que permite evaluar soluciones de acuerdo con el tipo de proceso y las necesidades reales de producción de cada empresa.