
La puesta en marcha de maquinaria para cartón es una de las etapas que más influyen en la estabilidad con la que comenzará a trabajar una nueva máquina o línea de producción. No se trata únicamente de instalar el equipo, conectarlo y comenzar a fabricar. Antes de llegar a una operación continua es necesario revisar las condiciones de instalación, comprobar componentes, realizar ajustes, trabajar con material real y validar que el resultado obtenido cumpla con los requerimientos de producción.
Una puesta en marcha incompleta puede traducirse desde los primeros días en ajustes constantes, tiempos muertos, desperdicio de cartón corrugado, variaciones entre piezas o problemas de seguridad. Por ello, integrar correctamente una nueva maquinaria para cartón requiere un proceso ordenado que contemple aspectos mecánicos, eléctricos, operativos y de calidad.
¿Qué significa la puesta en marcha de maquinaria para cartón?
La puesta en marcha de maquinaria para cartón comprende las actividades necesarias para llevar un equipo desde su instalación hasta una condición de operación estable y repetible.
Dependiendo del tipo de máquina, el proceso puede incluir nivelación, conexiones, inspección mecánica, revisión de sensores y sistemas de seguridad, calibración, pruebas con cartón corrugado, capacitación de operadores y documentación de parámetros.
Esto resulta especialmente importante al integrar maquinaria para hacer cajas de cartón, ya que la calidad del producto terminado puede depender de varios procesos consecutivos: alimentación, ranurado, suajado, impresión, doblado y pegado.
¿Por qué la puesta en marcha impacta en la eficiencia de producción?
Una configuración incorrecta desde el arranque puede provocar pequeñas pérdidas que posteriormente se vuelven recurrentes: paros para reajustar guías, alimentación irregular, piezas rechazadas, cambios innecesarios de velocidad o correcciones manuales.
La eficacia general del equipo u OEE permite analizar el desempeño de los procesos productivos a partir de tres factores: disponibilidad, rendimiento y calidad (IBM, s. f.). Una puesta en marcha de maquinaria para cartón bien ejecutada ayuda precisamente a establecer condiciones que favorezcan estos tres elementos desde el inicio.
También conviene detectar actividades que no agregan valor. La espera causada por fallas del equipo y las correcciones asociadas con inspección, retrabajo y desperdicio forman parte de los desperdicios identificados dentro de la metodología lean (Lean Enterprise Institute, s. f.).
Preparación del área antes de instalar la maquinaria
Antes de recibir el equipo debe comprobarse que el área esté preparada para su instalación y posterior operación.
Esto implica revisar espacio disponible, condiciones del piso, alimentación eléctrica, circulación de operadores, entrada y salida del material, ventilación cuando corresponda, accesos para mantenimiento y ubicación de otros equipos.
La distribución también debe considerar el flujo del cartón. Una máquina correctamente instalada pero colocada en una zona que dificulta alimentar o retirar material puede generar movimientos innecesarios y afectar la eficiencia de producción.
Cuando se planea una nueva línea, también puede resultar útil revisar previamente la capacidad de producción para cajas de cartón que requiere la operación.
Revisión técnica antes del primer encendido
Antes de comenzar las pruebas deben inspeccionarse los componentes principales de la máquina.
Entre los elementos que pueden requerir revisión se encuentran conexiones eléctricas, sensores, bandas, rodillos, guías, componentes móviles, tornillería, puntos de lubricación, guardas y condiciones generales de limpieza.
La seguridad debe formar parte de esta inspección. OSHA establece que las máquinas deben contar con métodos de protección frente a riesgos asociados con puntos de operación, puntos de atrapamiento, partes giratorias y otros elementos que puedan representar un peligro para los trabajadores (Occupational Safety and Health Administration [OSHA], s. f.).
También deben revisarse los manuales y recomendaciones específicas del fabricante antes de realizar cualquier ajuste o prueba.
Calibración inicial durante la puesta en marcha
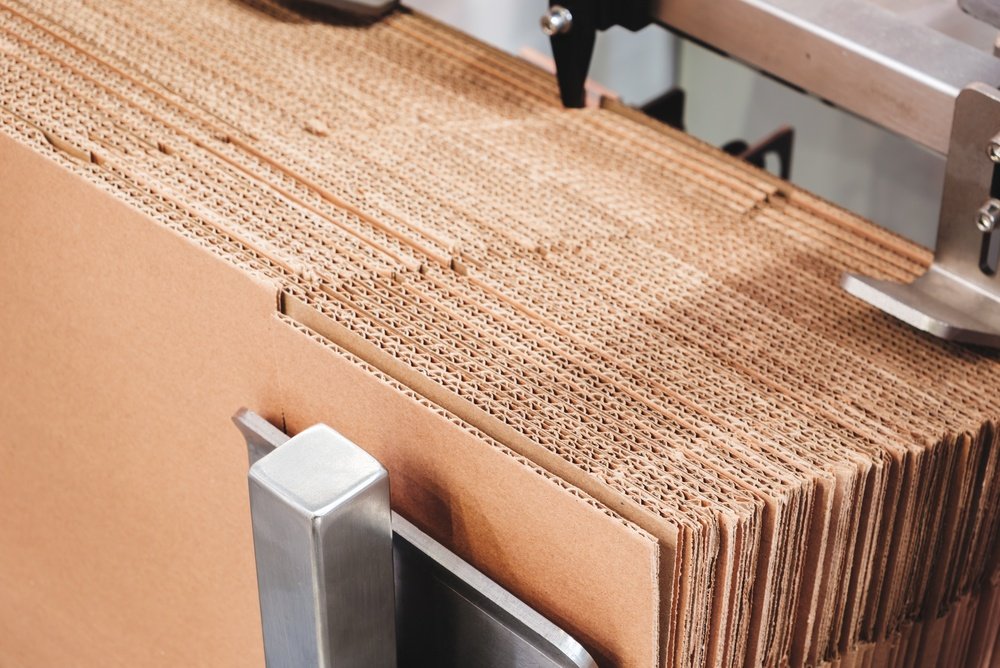
La puesta en marcha de maquinaria para cartón debe incluir una etapa de calibración utilizando las condiciones reales bajo las que trabajará el equipo.
Según la máquina, pueden ajustarse elementos como presión, velocidad, guías, alineación, profundidad de corte o ranurado, alimentación, registro de impresión y aplicación de adhesivo.
El comportamiento también puede cambiar de acuerdo con las características del cartón utilizado. Por ello, las configuraciones obtenidas con un material no necesariamente deben asumirse como válidas para todos los trabajos.
Realizar una adecuada calibración de maquinaria permite establecer una referencia inicial sobre la cual los operadores puedan realizar posteriormente cambios de formato o ajustes de producción.
Pruebas con cartón corrugado antes de producir lotes completos
Las primeras pruebas deben realizarse con cartón corrugado representativo del material que se procesará normalmente.
El objetivo es detectar problemas antes de comprometer un lote completo. Dependiendo del proceso, debe comprobarse la precisión de cortes y ranuras, medidas, dobleces, calidad visual de impresión, aplicación del adhesivo, armado y presentación final.
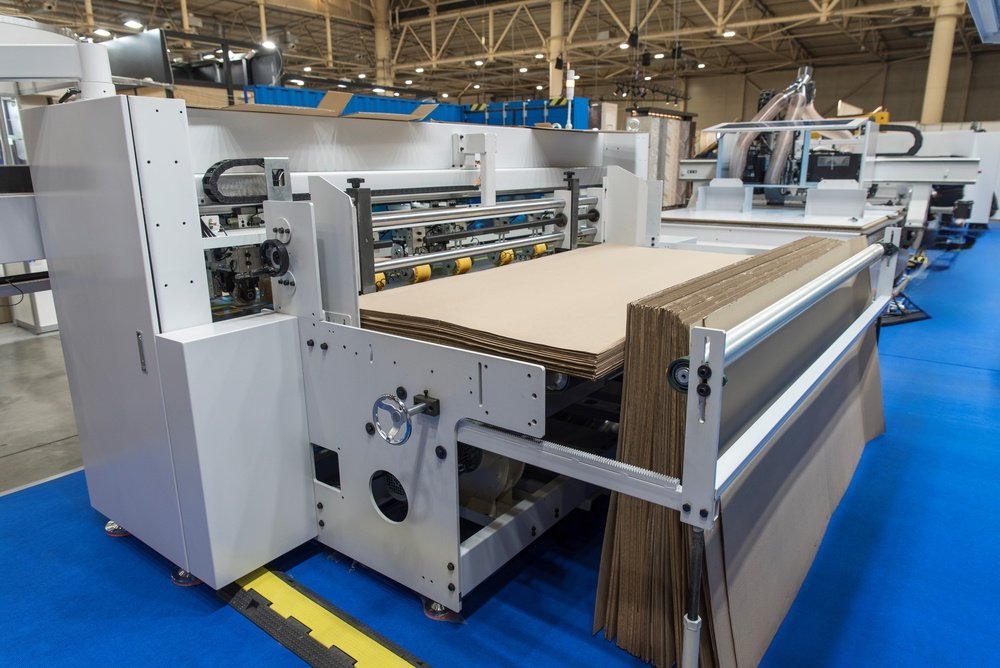
Una alimentación irregular, por ejemplo, puede generar variaciones incluso cuando otros componentes están correctamente calibrados. Por eso también conviene revisar las prácticas para mejorar la alimentación del cartón corrugado cuando se detectan inconsistencias durante las pruebas.
Capacitación de operadores en la puesta en marcha
La capacitación de operadores debe realizarse mientras se establecen las condiciones reales de funcionamiento del equipo.
El personal necesita conocer los procedimientos de arranque y paro, ajustes básicos, cambios de formato, limpieza, señales de funcionamiento anormal, medidas de seguridad y parámetros que no deben modificarse sin autorización.
Una máquina correctamente calibrada puede perder rendimiento si diferentes operadores trabajan con criterios distintos. La capacitación ayuda a establecer una forma consistente de operación y facilita que determinadas anomalías sean identificadas antes de provocar paros o desperdicio.
Documentación de parámetros de producción
Cada configuración aprobada durante la puesta en marcha de maquinaria para cartón debe quedar registrada.
La documentación puede incluir tipo de cartón, formato producido, posición de guías, presión, velocidad de operación, ajustes de calibración, resultados de las pruebas y observaciones realizadas por operadores o técnicos.
Este registro facilita repetir trabajos y disminuye la dependencia de ajustes basados únicamente en la experiencia individual del operador.
Puesta en marcha de una ranuradora de cartón
En una ranuradora de cartón deben revisarse especialmente la alimentación, alineación de guías, posición y profundidad de las ranuras y uniformidad entre piezas.
Un ranurado incorrecto puede afectar posteriormente los dobleces, el cierre y el armado de la caja. Durante las primeras pruebas conviene comparar varias piezas para confirmar que las dimensiones permanecen estables.
Puesta en marcha de una suajadora de cartón
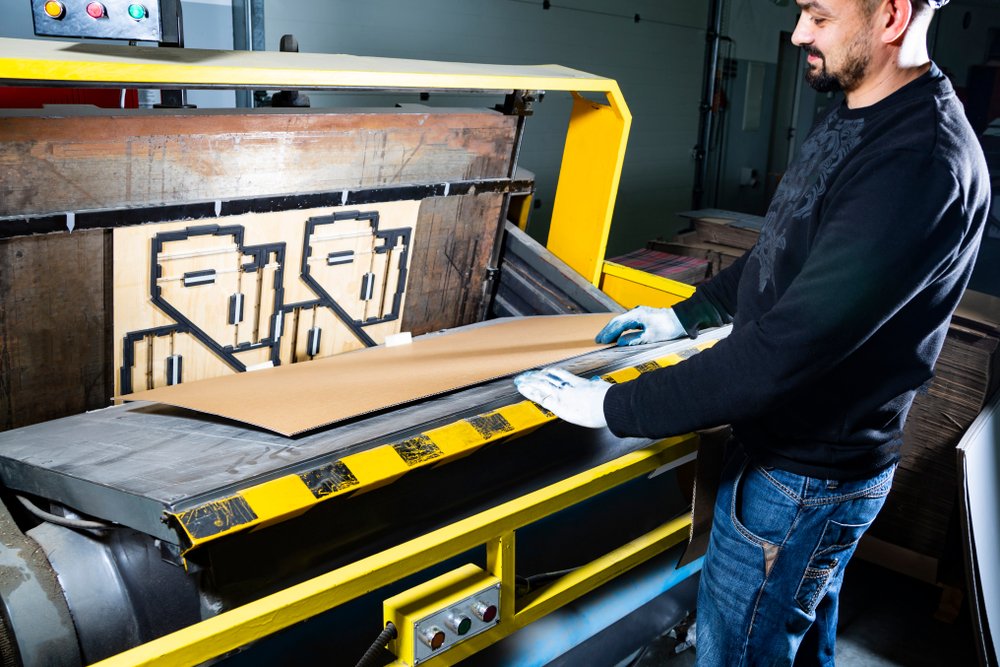
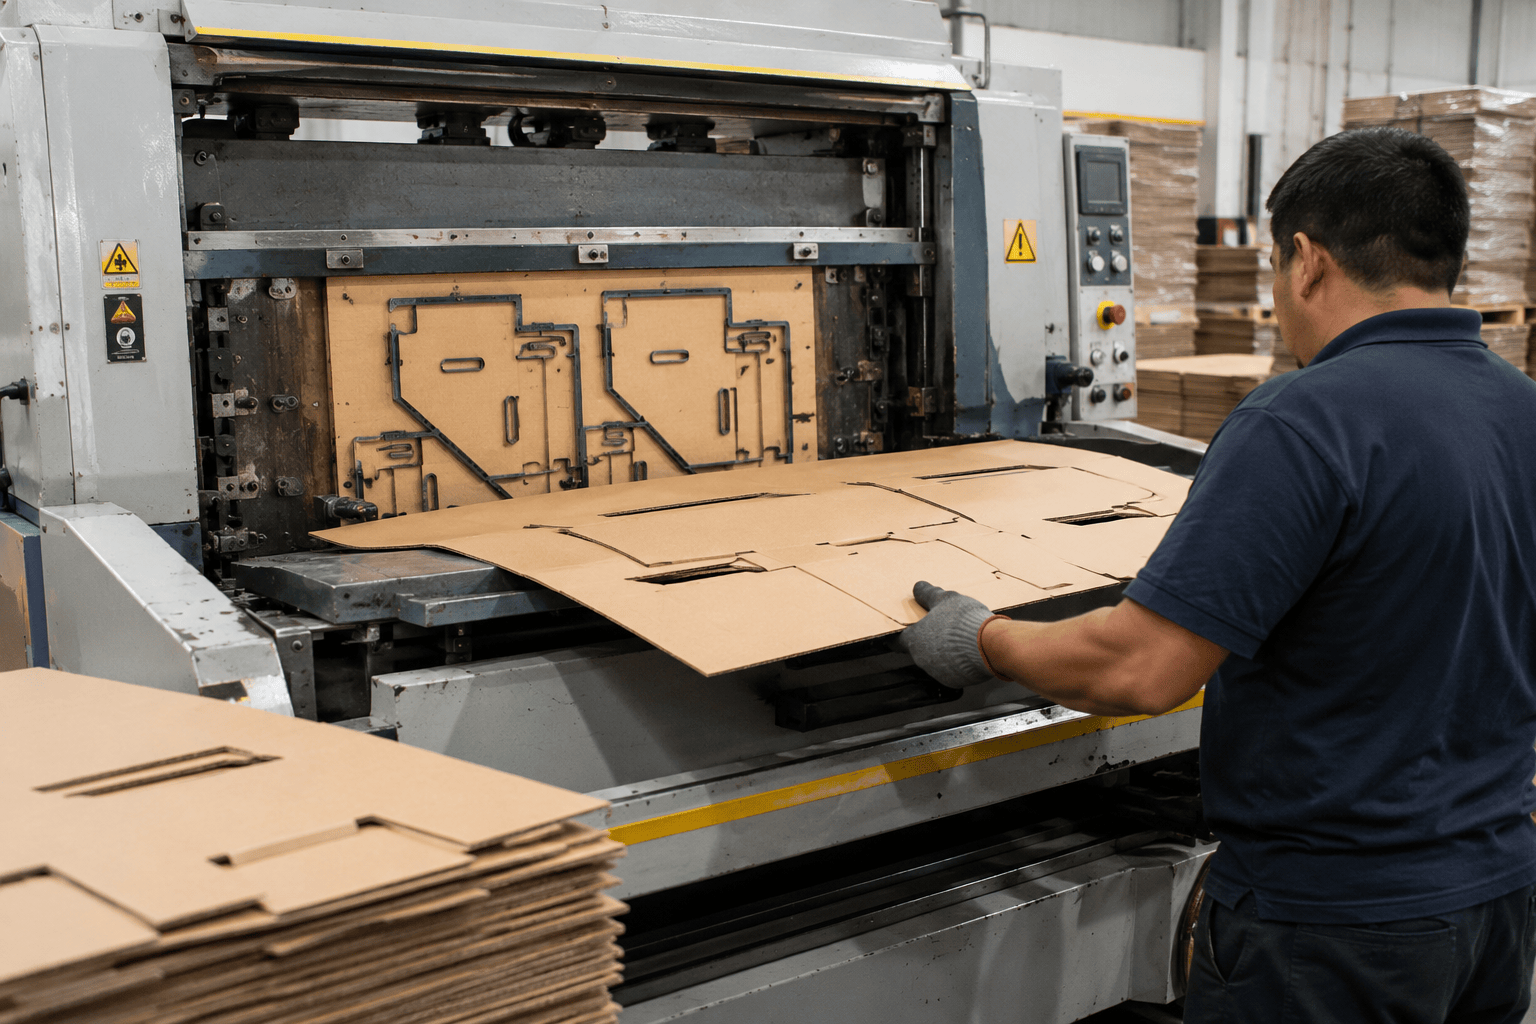
La instalación y calibración de una suajadora de cartón requiere comprobar presión, alineación, condiciones del troquel, limpieza del corte y funcionamiento de los elementos de seguridad.
En empaques personalizados o diseños con cortes especiales, pequeñas desviaciones pueden afectar el armado posterior. Por ello, las primeras piezas deben inspeccionarse antes de autorizar una producción completa.
Puesta en marcha de una impresora flexográfica de cartón
Una impresora flexográfica de cartón requiere pruebas orientadas al registro de impresión, alimentación, presión, comportamiento de la tinta, limpieza y ubicación del diseño.
Además de revisar la apariencia visual, es necesario confirmar que la impresión se mantenga correctamente posicionada respecto a cortes, ranuras, dobleces y caras finales de la caja.
Puesta en marcha de una pegadora de cajas
Durante las pruebas de una pegadora de cajas deben revisarse alineación, aplicación del adhesivo, presión, cierre y uniformidad.
Una aplicación incorrecta puede provocar uniones débiles o exceso de adhesivo, mientras que una alimentación o alineación deficiente puede desplazar el punto de pegado.
Las pruebas deben comprobar tanto la apariencia como la estabilidad del armado.
Integración de la maquinaria para hacer cajas de cartón como sistema
Una línea puede tener equipos que funcionan correctamente de manera individual y, aun así, presentar problemas cuando comienzan a trabajar de forma coordinada.
La maquinaria para hacer cajas de cartón debe evaluarse como un sistema. La alimentación influye en el ranurado; el ranurado y suajado afectan el doblado; la posición de la impresión debe coincidir con el diseño estructural y el pegado depende de que las piezas lleguen correctamente alineadas.
Por ello, después de las pruebas individuales conviene realizar pruebas de flujo completo.
Señales de una puesta en marcha incompleta
Algunas señales que indican que el proceso debe revisarse son:
- La máquina requiere ajustes constantes desde el primer día.
- Hay piezas rechazadas durante las primeras pruebas.
- Los operadores no conocen los parámetros básicos.
- No existe registro de las configuraciones iniciales.
- El cartón se alimenta de manera irregular.
- Las medidas cambian entre piezas.
- Las ranuras, cortes o dobleces no coinciden.
- El pegado queda desalineado o presenta poca uniformidad.
- La impresión aparece fuera de registro.
- Los puntos de seguridad no fueron revisados antes de operar.
Proceso recomendado para una puesta en marcha de maquinaria para cartón
Una secuencia de trabajo puede estructurarse de la siguiente manera:
- Revisar las condiciones del área de instalación.
- Confirmar requisitos eléctricos, espacio y flujo de material.
- Inspeccionar componentes mecánicos antes del encendido.
- Verificar puntos de seguridad y resguardos.
- Limpiar y preparar las zonas de contacto con el cartón.
- Realizar el primer encendido sin carga cuando corresponda.
- Probar la alimentación con cartón corrugado real.
- Ajustar presión, velocidad, guías y alineación.
- Validar corte, ranurado, impresión, pegado o armado.
- Revisar la calidad de las primeras piezas.
- Capacitar a los operadores.
- Documentar los parámetros aprobados.
- Programar seguimiento técnico.
- Establecer una rutina de mantenimiento preventivo.
Esta metodología debe adaptarse a las características y recomendaciones técnicas de cada equipo.
Tabla de control para la puesta en marcha
La siguiente tabla resume algunos puntos que conviene considerar durante la puesta en marcha de maquinaria para cartón:
| Etapa de puesta en marcha | Qué revisar | Riesgo si se omite | Acción recomendada |
| Preparación del área | Espacio, energía y flujo de material | Instalación complicada o insegura | Validar condiciones antes de recibir el equipo |
| Revisión mecánica | Guías, rodillos, bandas y partes móviles | Fallas desde el arranque | Inspeccionar antes del encendido |
| Calibración | Presión, velocidad y alineación | Piezas fuera de especificación | Probar con material real |
| Seguridad | Guardas y puntos de operación | Riesgos para operadores | Revisar antes de producir |
| Capacitación | Operación, limpieza y ajustes | Uso incorrecto del equipo | Capacitar al personal |
| Documentación | Parámetros por formato | Variaciones entre lotes | Registrar configuraciones aprobadas |
Errores comunes durante la puesta en marcha
Uno de los errores más frecuentes es comenzar a producir antes de terminar las pruebas. También puede ocurrir que se instale el equipo sin preparar adecuadamente el área, se omita la revisión mecánica, se utilice material distinto al de producción o se considere suficiente obtener una sola pieza correcta.
Saltarse la capacitación y documentación también dificulta mantener los resultados después de que el personal técnico termina la instalación.
Otro error es dejar el mantenimiento preventivo para una etapa posterior. La evidencia analizada por NIST relaciona una mayor dependencia del mantenimiento predictivo y preventivo, frente al mantenimiento reactivo, con menor tiempo de inactividad y mejores resultados de calidad (Thomas & Weiss, 2021).
Establecer desde el inicio inspecciones, limpieza y mantenimiento ayuda a evitar que pequeñas anomalías se conviertan posteriormente en fallas que detengan la producción. Para profundizar en este punto puede consultarse la rutina de mantenimiento para evitar paros en maquinaria de cartón.
¿Cómo medir si la puesta en marcha fue exitosa?
El resultado no debe evaluarse únicamente por el hecho de que la máquina esté funcionando.
Conviene observar la estabilidad de alimentación, cantidad de ajustes requeridos, consistencia de las medidas, piezas aceptadas, desperdicio generado, calidad de corte o ranurado, registro de impresión, resistencia del pegado y tiempos muertos.
Estos indicadores pueden relacionarse posteriormente con la OEE. La disponibilidad muestra cuánto tiempo real produce el equipo frente al tiempo planificado; el rendimiento analiza su desempeño respecto a su potencial; y la calidad considera la proporción de producto aceptable frente a defectos o retrabajos (IBM, s. f.).
Cuando los primeros días muestran demasiados paros o correcciones, conviene identificar su causa antes de normalizarlos como parte de la operación.
Arrancar con mayor control operativo
Una puesta en marcha de maquinaria para cartón bien organizada permite comenzar la producción con parámetros conocidos, operadores capacitados y criterios claros para evaluar la calidad.
Preparar el área, inspeccionar componentes, calibrar con cartón real, comprobar los sistemas de seguridad y documentar las configuraciones reduce la improvisación durante las primeras jornadas de trabajo. También facilita detectar desviaciones y establecer desde el principio prácticas de mantenimiento preventivo y control de calidad.
Para empresas que buscan instalar, renovar o integrar maquinaria para hacer cajas de cartón, en Packstar somos tu aliado para seleccionar equipos y acompañar procesos relacionados con instalación, puesta en marcha, calibración, capacitación y soporte técnico, con el objetivo de construir una operación más estable y eficiente.